


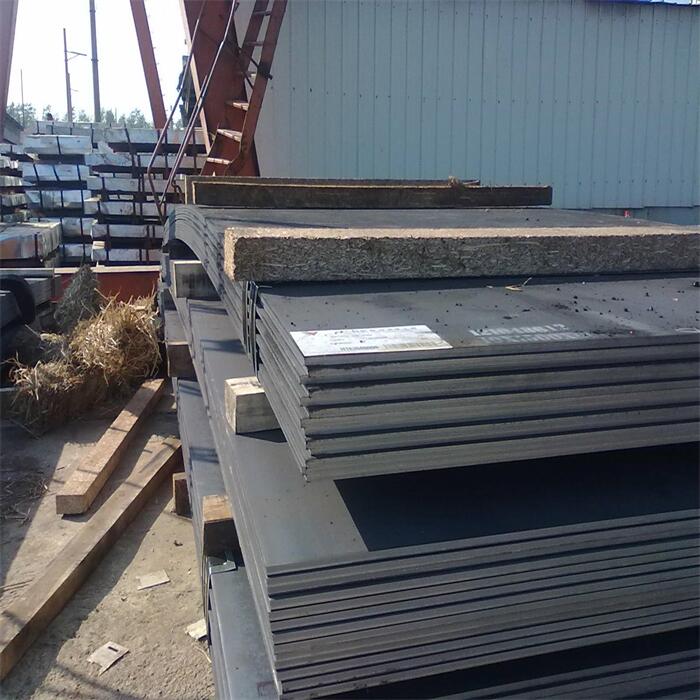
GL-A36 Stålplade
Produktbeskrivelse Under svejseprocessen er det afgørende at identificere og håndtere svejsefejl rettidigt og korrekt for at sikre svejsekvaliteten. Følgende er identifikations- og håndteringsmetoderne for almindelige svejsefejl: I. Identifikation af svejsefejl (A)...
Beskrivelse
Produktbeskrivelse
Under svejseprocessen er det afgørende at identificere og håndtere svejsefejl rettidigt og korrekt for at sikre svejsekvaliteten. Følgende er identifikations- og håndteringsmetoderne for almindelige svejsefejl:
I. Identifikation af svejsefejl
(A) Udseendefejl
Underskæring
Identifikationsmetode: Underskæring henviser til den rille, der er tilbage på basismetallet, efter at det er smeltet af den elektriske lysbue langs kanten af svejsningen. Det kan normalt detekteres ved visuel inspektion, der fremstår som en konkav del på kanten af svejsningen, der er lavere end overfladen af basismetallet, med en uregelmæssig form og varierende dybder og længder. Ved inspektion skal der lægges særlig vægt på overgangen mellem svejsningen og basismetallet, især når svejsehastigheden er relativt høj, svejsestrømmen er relativt stor, eller lysbuen er for lang, da underskæring er tilbøjelig til at forekomme i disse situationer.
Porøsitet
Identifikationsmetode: Porøsitet er det hulrum, der er tilbage i svejsningen, når gassen i den smeltede pool ikke undslipper under størkning. I udseende kan porøsiteten være rund, oval eller langstrakt og varierer i størrelse. Nogle porer er tydeligt synlige på overfladen af svejsningen og præsenterer sig som glatte små huller; mens nogle kan være skjult inde i svejsningen og kun kan detekteres ved ikke-destruktive testmidler. Generelt vil porøsitet sandsynligvis forekomme, når svejsebeskyttelsen er dårlig (såsom utilstrækkelig gasstrøm ved gasafskærmet svejsning eller våde elektroder ved manuel lysbuesvejsning), eller når der genereres for meget gas under den metallurgiske reaktion af den smeltede pool.
Slag inklusion
Identifikationsmetode: Slaggeinkludering refererer til den resterende slagge i svejsningen. På overfladen af svejsningen fremstår slaggeinklusion som sorte eller grå prikker, stribede eller blokerede urenheder. Disse urenheder har ikke en metallisk glans og kan tydeligt skelnes fra det omgivende svejsemetal. De kan observeres ved visuel inspektion eller med et forstørrelsesglas med lav effekt. Slaggeinkludering er hovedsageligt forårsaget af ufuldstændig slaggefjernelse under svejseprocessen (såsom urenset inter-pass-slagge ved flerpas- og flerlagssvejsning) eller af en for lille svejsestrøm, som resulterer i, at slaggen ikke kan flyde helt ud af den smeltede pool.
Mangel på fusion
Identifikationsmetode: Manglende sammensmeltning refererer til den del, hvor svejsemetallet og basismetallet eller mellem forskellige svejsemetaller ikke er fuldstændigt smeltet og kombineret. Ved visuel inspektion er overgangen mellem svejsningen i det manglende smelteområde og den omgivende normale svejsning unaturlig, og der kan være en tydelig skillelinje. Desuden kan overfladen af svejsningen i området med manglende smeltning virke let konkav. Denne defekt opstår normalt, når svejseparametrene er forkerte (såsom for høj svejsehastighed, for lille svejsestrøm), eller når rillen ikke er rengjort grundigt.
Svejseperle
Identifikationsmetode: En svejsestreng er den metalklump, der dannes, når det smeltede metal flyder på det usmeltede basismetal uden for svejsningen under svejseprocessen. Det danner en fremspringende del på overfladen af svejsningen, med en uregelmæssig form og varierende størrelse afhængigt af svejseforholdene. Svejseperler er hovedsageligt forårsaget af en for stor svejsestrøm, for langsom svejsehastighed eller uhensigtsmæssige rilledimensioner, hvilket fører til for meget smeltet poolmetal, som ikke kan kontrolleres i at flyde.
(B) Interne defekter
Sprække
Identifikationsmetode: Revner er den farligste type svejsefejl og kan forekomme på overfladen eller inde i svejsningen. Overfladerevner kan påvises ved visuel inspektion eller ved hjælp af magnetisk partikeltestning (for magnetiske materialer) og penetranttest (for ikke-magnetiske materialer). Overfladerevner er generelt lige eller dendritiske med tydelige huller og en mørkere farve. Interne revner skal identificeres ved hjælp af ikke-destruktive testmidler såsom ultralydstestning og radiografisk testning, der vises som kontinuerlige eller diskontinuerlige sorte linjer på testbillederne. Forekomsten af revner er normalt relateret til faktorer som overdreven svejsebelastning, dårlig kvalitet af svejsematerialer og urimelige svejseprocesser.
Ufuldstændig penetration
Identifikationsmetode: Ufuldstændig gennemtrængning refererer til det fænomen, at roden af samlingen ikke er fuldstændig penetreret under svejsning. For stumpsvejsninger kan ufuldstændig penetration identificeres ved at observere, om der er et kontinuerligt manglende smelteområde ved roden af svejsningen. Ufuldstændig gennemtrængning kan vise visse tegn på overfladen af svejsningen, såsom en smal rod af svejsningen og diskontinuerlige smeltelinjer. Imidlertid kræver nøjagtig bedømmelse normalt brug af ultralydstestning eller radiografiske testmetoder, der vises som sorte streger eller mørke områder ved roden af svejsningen i testresultaterne. Ufuldstændig penetration skyldes hovedsageligt en for lille svejsestrøm, for lille rillevinkel, for tyk rodflade eller for høj svejsehastighed.
|
GL-A36 højstyrke kemisk sammensætning i hærdning og bratkøling |
|||||||
|
Grad |
Elementet Max (%) |
||||||
|
C |
Si |
Mn |
P |
S |
Al |
N |
|
|
GL-A36 |
0.18 |
0.50 |
0.90-1.6 |
0.035 |
0.035 |
0.015 |
|
|
NB |
V |
Ti |
Cu |
Cr |
Ni |
Mo |
|
|
0.02-0.05 |
0.05-0.10 |
0.02 |
0.30 |
0.2 |
0.4 |
0.08 |
|


Hvorfor vælge os?
Vi sætter en ære i vores evne til at levere skræddersyede løsninger til vores kunders unikke behov.
Vi analyserer og sammenligner de tidligere produkter og den aktuelle tekniske situation for vores GL-A36 stålplade, og udvikler nye tekniske specifikationer og processer.
Vores kunder stoler på, at vi leverer koldvalsede stålprodukter af høj kvalitet til tiden og budgettet.
Vi strengt implementerer den varme og tankevækkende eftersalgsservice, overholder udviklingen af god faglig etik.
Vi tilbyder et bredt udvalg af koldvalsede stålprodukter for at imødekomme forskellige kundebehov.
Vi holder os til den kundecentrerede og brandorienterede forretningsfilosofi og fortsætter med at give kunderne pålidelige og fremragende produkter og tjenester.
Vores fabrik er forpligtet til at opretholde de højeste standarder for sikkerhed og kvalitet.
Alle medarbejdere i vores virksomhed og alle afdelinger arbejder sammen om at kombinere virksomhedsledelse, professionel teknologi, kvantitative statistiske metoder og ideologisk uddannelse.
Vores koldvalsede stålprodukter er kendt for deres holdbarhed og pålidelighed.
Ved at stole på de overlegne betingelser og stærke fordele ved masseproduktion er vi i stand til at imødekomme vores kunders forskellige behov.
Populære tags: gl-a36 stålplade, Kina gl-a36 stålplade leverandører, fabrik


